انتشارات تیم مهندسی فنی ماشینآلات کِسن | زمان مطالعه: حدود ۶ دقیقه | مخاطبان هدف: اپراتورهای ارهخانه، پیمانکاران جنگلداری و کسبوکارهای کار با چوب
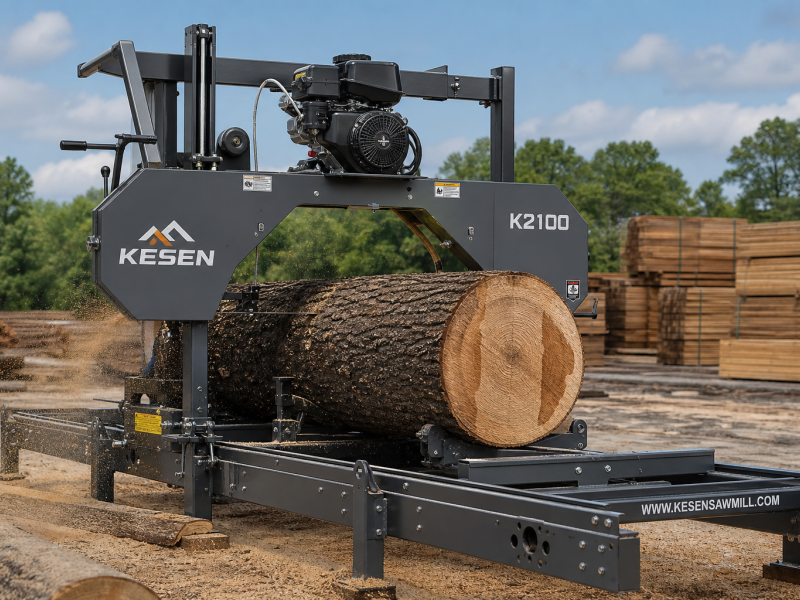
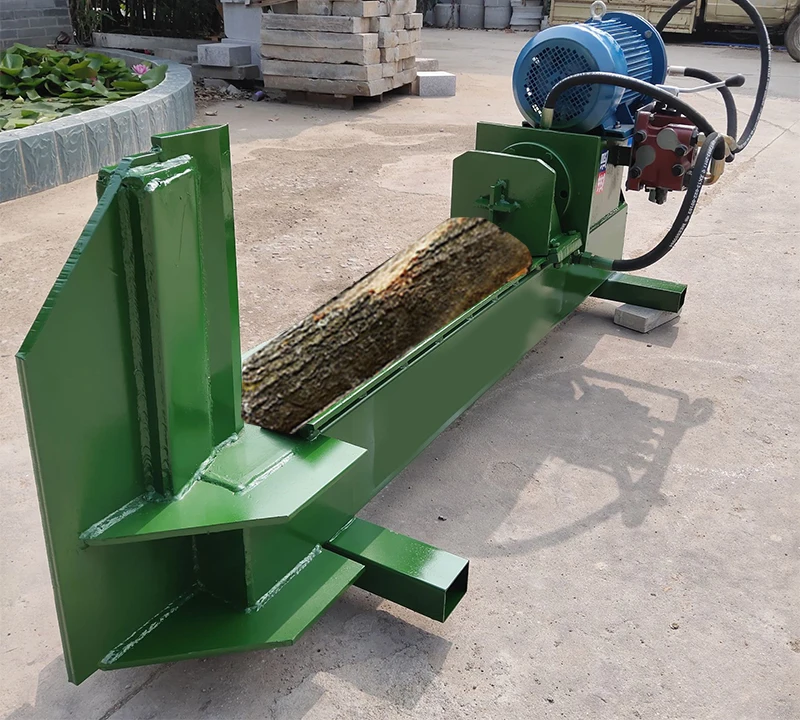
شکل ۱: ارهبرقی نواری افقی سنگینوزن قابل حمل کِسن در عملیات تجاری چوب
۱. مقدمه و روندهای مدرن segu صنعت چوب
در سراسر آمریکای شمالی، اروپا، استرالیا و بازارهای نوظهور جنگلداری، اقتصاد تولید تخته در حال تجربهٔ تغییر ساختاری اساسی است. افزایش شدید هزینههای حملونقل تجاری چوب، تقاضای رو به رشد برای تختههای معماری با لبهٔ طبیعی (live-edge)، و گسترش بازیافت چوب شهری، همه اینها باعث شدهاند که ارهبرقی نواری افقی قابل حمل از یک ابزار تخصصی روستایی به یک ابزار اصلی تولید سود برای پیمانکاران مدرن جنگلداری، کارگران چوبکاری سفارشی و انبارهای تجاری چوب تبدیل شود.
آردهای دایرهای سنتی ثابت، شیارهای عریضی تولید میکنند—که اغلب در هر عبور، تا ۱/۴ اینچ (۶٫۳۵ میلیمتر) یا بیشتر از چوب ارزشمند را به آرد چوب تبدیل میکنند. در مقابل، آردهای نواری قابل حمل از فناوری پیشرفتهٔ نواربرقی با شیار باریک (با عرض شیاری تنها ۰٫۰۸۰ تا ۰٫۱۰۰ اینچ یا حدود ۲ میلیمتر) استفاده میکنند. با ذخیرهسازی تا ۲۵ تا ۳۰ درصد از هر تنه چوب که در غیر این صورت به آرد چوب کمارزش تبدیل میشد، اپراتورها بلافاصله یک تختهٔ اضافی را از هر چهار برش به دست میآورند. هنگام پردازش انواع ارزشمند چوبهای سخت مانند گردوی سیاه، بلوط سفید، گیلاس یا افرا با الگوی خاص، این تفاوت در بازیابی به هزاران دلار سود افزودهٔ روزانه تبدیل میشود.
بهعنوان یک تولیدکنندهٔ جهانی معتبر تجهیزات دقیق فضای باز و جنگلداری، شاندونگ کِسن ماشینری آردهای نواری افقی مقاومی را طراحی و ساخته است که تختههای مسیری ماژولار سفت، سرحرکتیهای صنعتی با گشتاور بالا با سوخت بنزینی و برقی، و سیستمهای راهنمای نوار با جذب لرزش را دارند تا در شرایط سخت میدانی فضای باز، دقت ابعادی در سطح میلیمتر را تضمین کنند.
۲. سناریوهای کاربردی با تأثیر بالا
ارهبُرد قابل حمل سطح تجاری، ارزش خود را در طیف گستردهای از عملیاتهای پردرآمد و صرفهجوییکننده در هزینهها اثبات میکند:
• جنگلداری در محل و نجات چوبهای دورافتاده: حمل و نقل تنههای چوبی بزرگمقیاس، منحنی یا دورافتاده به آسیابهای ثابت و دور، هزینههای حمل و نقل سنگینی را به دنبال دارد. ارهبُردهای قابل حمل که روی شاسیهای مستحکمِ قابل جابهجایی نصب شدهاند، میتوانند مستقیماً به محل قطع درختان کشیده شوند و تنههای افتاده را دقیقاً در همان جا به تختههای چهارگوش و چوبهای بعدی تبدیل کنند.
• تختههای تخصصی و کارهای چوبی معماری: آسیابهای تجاری استاندارد، تنههای پهن، برجستگیهای چوبی (بورل) و درختان آسیبدیده در طوفانهای شهری را به دلیل اشکال نامنظم یا احتمال وجود فلزات خارجی رد میکنند. ارهبُردهای افقی قابل حمل با دهانه برش گسترده (ظرفیت قطر تنه تا ۲۸ تا ۳۶ اینچ) به چوببران اجازه میدهند تا تختههای با لبه زنده برای میزهای غذاخوری، تیرهای شومینه و تختههای سفارشی متقارن (بوکمچ) را تولید کنند که قیمت خردهفروشی آنها ۳۰۰ تا ۵۰۰ درصد بیشتر از محصولات معمولی است.
• زیرساختهای کشاورزی، مزرعهای و خانگی: دامداران، مدیران باغهای انگور و مالکان مزارع کشاورزی بهطور مداوم به تیرهای سازهای، تختههای حصار، قاببندی سایبان تجهیزات و روکش سالنهای دام نیاز دارند. استفاده از تنههای کاج و سدر که در اثر باد افتاده یا از طریق شلیکزدن (تخفیفدهی) برداشت شدهاند، خرید چوب آماده از بازار را حذف میکند و بازپرداخت کامل هزینه ماشین را در محدودهٔ ۴۰ تا ۶۰ تنه اولیهٔ ارهشده تضمین مینماید.
• کسبوکارهای تجاری ریز-ارهبری: کارآفرینانی که خدمات ارهبری سیار و سفارشی ارائه میدهند، نرخهای ساعتی یا بر اساس فوت-مربع (برد-فوت) بسیار سودآوری را دریافت میکنند (۸۰ تا ۱۵۰ دلار آمریکا در ساعت یا ۰٫۴۰ تا ۰٫۷۰ دلار آمریکا بر هر فوت-مربع)، و این امر مدل کسبوکاری انعطافپذیر و کمهزینه را فراهم میسازد که بهراحتی با تقاضای ساختمانی منطقهای گسترش مییابد.
۳. معیارهای ضروری انتخاب: نحوهٔ انتخاب ارهگاه مناسب
انتخاب ارهگاه بهینه مستلزم ارزیابی هندسهٔ سازهای، ویژگیهای موتور و ارگونومی مکانیکی است. جدول مقایسهای زیر پارامترهای مهندسی کلیدی را که خریداران باید در نظر بگیرند، برجسته میکند:
| عوامل ارزیابی | واحدهای استاندارد ورودی / سرگرمی |
سری تجاری سنگین Kesen |
| ساخت تختهبار و قاب | ریلهای C شکل که با پیچ به هم متصل میشوند یا ریلهای فشردهشده؛ در برابر خمش گشتاوری هنگام برش تنههای سنگین مستعد هستند. | قاب پلهای از فولاد جعبهای سازهای، ریلهای دقیق زمینی، امکان افزودن بخشهای تختهبار بهصورت ماژولار و با پیچ. |
| ظرفیت دهانه برش تنهها | حداکثر قطر ۲۰ تا ۲۴ اینچ؛ فضای عمودی محدود برای برش تختههای ضخیم. | حداکثر قطر تنه ۲۸ تا ۳۶ اینچ با عرض تخته تا ۳۲ اینچ؛ توانایی پردازش تنههای عظیم جنگلی. |
| گزینههای سر قدرت | موتورهای استاندارد با توان ۶٫۵ تا ۹ اسب بخار؛ در هنگام برش چوبهای خشک و سنگین بهراحتی کند میشوند. | موتورهای بنزینی صنعتی با توان ۱۴ تا ۲۳ اسب بخار (لیفان/کوهلر/هوندا) یا موتورهای الکتریکی با توان ۷٫۵ تا ۱۱ کیلووات. |
| راهنمای تیغه و تنظیم کشش | بلوکهای سرامیکی پایه؛ تنظیم کشش مکانیکی با پیچ، بدون نمایشگر بصری گشتاور. | راهنماهای غلتکی از فولاد سختشده، تنظیمکنندهٔ کشش هیدرولیکی/کام با قابلیت آزادسازی سریع و تخلیهٔ گرانشی. |
نکتهٔ کلیدی: هرگز برای صرفهجویی در هزینهٔ اولیه، سفتی بستر ریل را فدای کنید. چارچوب ارهخانه، صفحهٔ مرجع اصلی برای برشهاست. اگر چارچوب تحت وزن تنهای به جرم ۶۸۰ کیلوگرم خم شود، هیچ مهارتی از سوی اپراتور نمیتواند تختههایی با ضخامت دقیق و بدون موج تولید کند.
۴. روشهای بهینهٔ بهرهبرداری و نگهداری پیشگیرانه
دستیابی به ضخامت یکنواخت تختهها و بیشینهسازی عمر تیغه، مستلزم رعایت دقیق پروتکلهای عملیاتی است. این دستورالعملهای حرفهای میدانی را دنبال کنید:
الف. آمادهسازی تنه و اطمینان از محکمبودن بستها
پیش از قرار دادن تنهها روی تختههای ریل، پوسته را بهطور کامل با کاردک یا شستوشوی فشارقوی پاک کنید تا شن، ذرات زائد و گِل از سطح آن برداشته شوند. سیلیس موجود در ذرات جاده عامل اصلی کاهش تیزی دندانههای ارهٔ نواری است و حتی یک تیغهٔ نو را در کمتر از ۳ مترمربع (معادل ۱۰ فوت-مربع) کند میکند. سگهای تنه را بهگونهای محکم در دو طرف تنه قرار دهید که از ایجاد تنش چرخشی در حین برش جلوگیری شود.
بی. هندسه دندانههای تیغه و تنظیم کشش
پروفیل تیغه را با گونهی درخت مورد استفاده تطبیق دهید. برای چوبهای نرم (کاج، راش، سدر)، زاویهی خم دندانهها را ۱۰ درجه انتخاب کنید و از شیارهای عمیق برای خروج مؤثر حجم بالای خاکارهی الیافی استفاده کنید. برای چوبهای سخت و خشک (بلوط، افرا، هیکوری)، زاویهی خم دندانهها را به ۷ یا ۴ درجه تغییر دهید تا از لرزش تیغه و انحراف موجی جلوگیری شود. همیشه کشش تیغه را پیش از شروع کار بررسی کنید و پس از اولین ۱۵ دقیقهٔ کار، آن را دوباره بررسی نمایید زیرا فولاد با گرم شدن تغییر میکند.
ج. جدول زمانبندی نگهداری
• روزانه / پیش از شیفت: چرخهای تیغهی نواری و تسمههای محرک را از نظر تجمع قیر بازرسی کنید. انباشتهشدن خاکاره را از ریلهای مسیر پاک کنید. مخزن روغنکاری آبی گرانشی را بررسی کنید (آب را با یک قطره پاککنندهی کاج زیستتخریبپذیر مخلوط کنید تا از چسبیدن رزین جلوگیری شود).
• هر ۴ تا ۶ ساعت کارکرد: تیغهی ارهی نواری را عوض کنید. هرگز تیغهای را تا زمانی که کاملاً کند شده است، به کار نبرید. تعویض زودهنگام تیغه به فلز اجازه میدهد استراحت کند و از تشکیل ترکهای ریز در شیارهای دندانه جلوگیری میکند و امکان ۳ تا ۵ بار سوهانزنی مجدد را فراهم میسازد.
•ماهانه / ۵۰ ساعت: سطحبندی بستر ریل را با سطحسنج مهندسی بررسی کنید. یاتاقانهای راهنمای غلطکی را از نظر بازی محوری بازرسی کنید. یاتاقانهای شفت محرک را روغنکاری کنید و وضعیت روغن موتور و فیلتر هوا را بررسی کنید.
۵. پرسشهاي متداول عميق
1. آیا ارهبرقی نواری با شیار باریک چه مزیتی در بازدهی چوب نسبت به اره دایرهای دارد؟
شیار برشی تیغه ارهبرقی نواری تجاری تقریباً بین ۰٫۰۸۰ تا ۰٫۱۰۰ اینچ (۲٫۰ تا ۲٫۵ میلیمتر) است، در حالی که تیغههای اره دایرهای در هر بار برش حداقل ۰٫۲۵۰ اینچ (۶٫۳۵ میلیمتر) یا بیشتر از چوب را از بین میبرند. در یک تنه استاندارد ۲۰ اینچی که دوازده تخته یک اینچی تولید میکند، اره دایرهای تقریباً سه اینچ کامل از چوب را به آرد چوب تبدیل میکند. ارهبرقی نواری حدود دو تخته کامل در هر تنه صرفهجویی میکند — یعنی افزایش مستقیم ۲۰ تا ۳۰ درصدی در بازدهی قابلاستفاده چوب.
2. موتور بنزینی در مقابل موتور الکتریکی: کدام یک برای تنظیمات ارهبرقی من مناسبتر است؟
این کاملاً به محل اصلی فعالیت شما بستگی دارد. موتور بنزینی (مثلاً ۱۵ تا ۲۳ اسب بخار) برای تحرک در میدان، مناطق دورافتاده جنگلی و اجرای سفارشی ارهکاری در جاهایی که برق سهفاز شبکه در دسترس نیست، ضروری است. اگر در داخل کارگاه بسته یا انبار دائمی چوب با برق ۳۸۰ ولت / ۲۲۰ ولت فعالیت میکنید، موتور الکتریکی (۷٫۵ تا ۱۱ کیلووات) عملکردی بیصدا، بدون دود خروجی، روشنشدن فوری با فشار دکمه و هزینههای نگهداری روزمرهٔ بسیار پایینتر ارائه میدهد.
3.چگونه میتوانم از ایجاد برشهای موجدار هنگام ارهکاری تنههای چوب سخت گرهدار جلوگیری کنم؟
برشهای موجدار معمولاً ناشی از یکی از سه عامل زیر است: کمبود کشش نوار اره، استفاده از نوار اره کند و فرسوده یا سرعت پیشبرد نامناسب. وقتی سر اره وارد گرههای متراکم میشود، نوار کند به سمت بالا یا پایین منحرف میشود. مطمئن شوید که کشش نوار اره مطابق با مشخصات کارخانه تنظیم شده باشد (معمولاً معادل ۲۵۰۰ تا ۲۸۰۰ PSI روی مانومتر)، فاصلهٔ رولرهای راهنما را در حد ۰٫۰۱۰ اینچ از پشت نوار اره حفظ کنید و هنگام ورود به قلب چوب گرهدار، فشار پیشبرد را کاهش دهید.
4.آیا میتوان بُردهای قابل ردیابی را برای برش تیرهای معماری بلند امتداد داد؟
بله. ماشینهای ارهبند افقی کِسن با بخشهای بُرد ماژولار و قابل پیچکردن طراحی شدهاند. بستههای استاندارد، تنهها را تا ۱۳ تا ۱۹ فوت (۴ تا ۶ متر) برش میزنند، اما کاربران میتوانند بدون وقفه بخشهای امتدادی راهبند به طول ۶/۵ فوت (۲/۰ متر) را متصل کنند تا تیرهای پیوستهای به طول ۳۰ فوت یا بیشتر را برای ساخت سازههای ستون-تیر، قاببندی چوبی و ساخت پرگولا در مقیاس تجاری برش بزنند.
۶. نتیجهگیری و همکاری با ماشینآلات کِسن
سرمایهگذاری در یک ماشین ارهبند افقی قابل حمل با عملکرد بالا، به صاحبان اراضی، متخصصان مراقبت از درختان و کارخانههای تجاری تولید چوب این امکان را میدهد تا ارزش عظیمی از تنههای خام به دست آورند و در عین حال زمانبندی و کیفیت تولید تخته را کنترل کنند. با ترکیب مناسب مهندسی محکم بُرد، ظرفیت قابل اعتماد سیستم توانرسانی و مراقبت دقیق از نوار اره، ماشین ارهبند شما برای دههها به عنوان یک ابزار پایدار برای تولید سود عمل خواهد کرد.
آمادهاید تا قابلیتهای ارهبندی خود را ارتقا دهید؟ مجموعهٔ کامل ارههای نواری افقی تجاری ماشینری کِسن را کشف کنید، شامل بستههای قابل حمل اختیاری و امتدادهای ماژولار تختهبندی در global.shandongkesen.com . امروز با تیم مهندسی فروش فنی ما تماس بگیرید تا قیمت عمده مستقیم از کارخانه، کمک در پیکربندی سفارشی و پشتیبانی از حملونقل جهانی را دریافت کنید.
 اخبار داغ
2026-06-16
2024-12-26
2024-12-26
2024-10-11
2024-09-18
2024-09-09
شرکت ماشینآلات KESEN در سال 2003 تاسیس شد با هدف تولید محصولات با کیفیت بالا برای مشتریان و ارائه تجهیزات کلاس جهانی برای تمام مشتریان جنگلداری و ساختمان.
Copyright © Shandong Kesen Machinery Manufacturing Co., Ltd. All Rights Reserved- سیاست حریم خصوصی-وبلاگ
 EN